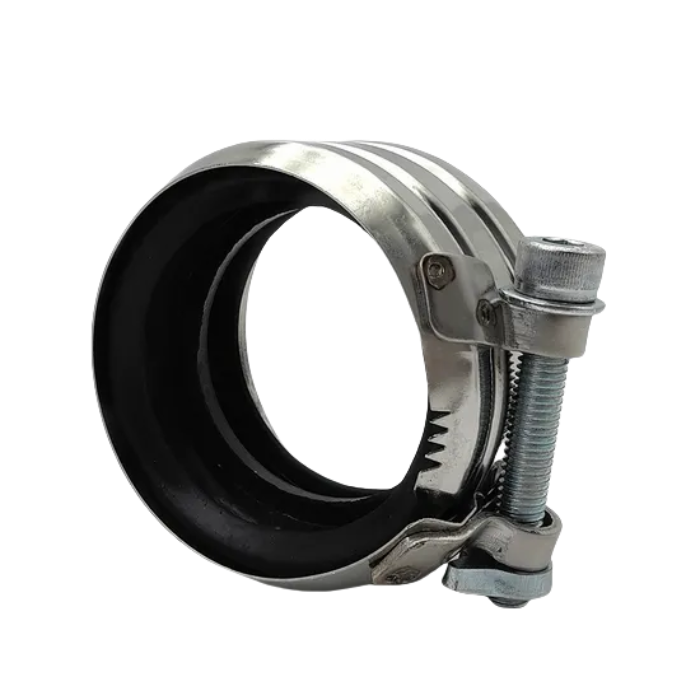
DINSEN metālsir apņēmies darboties metālapstrādes un nerūsējošā tērauda izstrādājumu jomā. Tas ir prasmīgs dažādos metālapstrādes procesos un ir sasniedzis ievērojamus rezultātus nerūsējošā tērauda stiprinājumu izstrādājumu, skavu, savienojumu, uzmavu, cauruļu un veidgabalu u.c. pētniecībā, attīstībā un ražošanā. Tas piedāvā tirgū augstas kvalitātes un daudzveidīgus metāla izstrādājumus un ir izveidojis labu reputāciju nozarē ar savu augsto produktu kvalitāti un izsmalcināto meistarību.
Metāla apstrāde, piemēram, skavu izstrādājumi
1. Izejviela
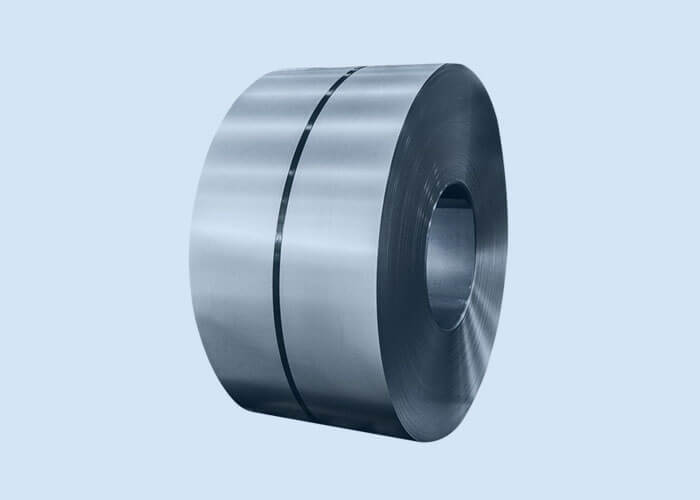
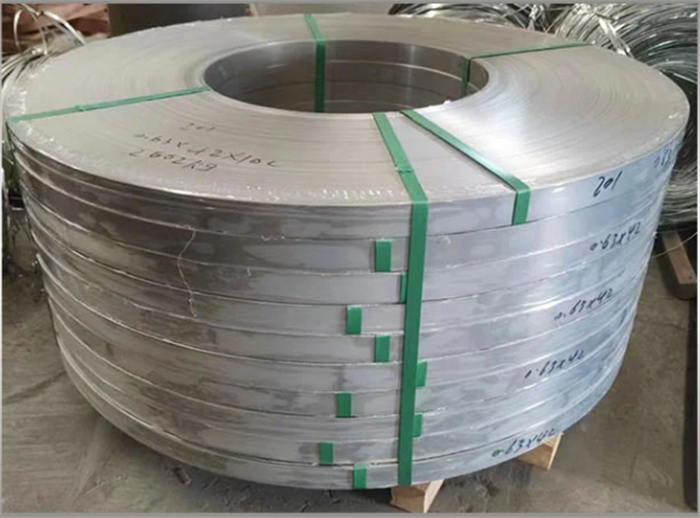
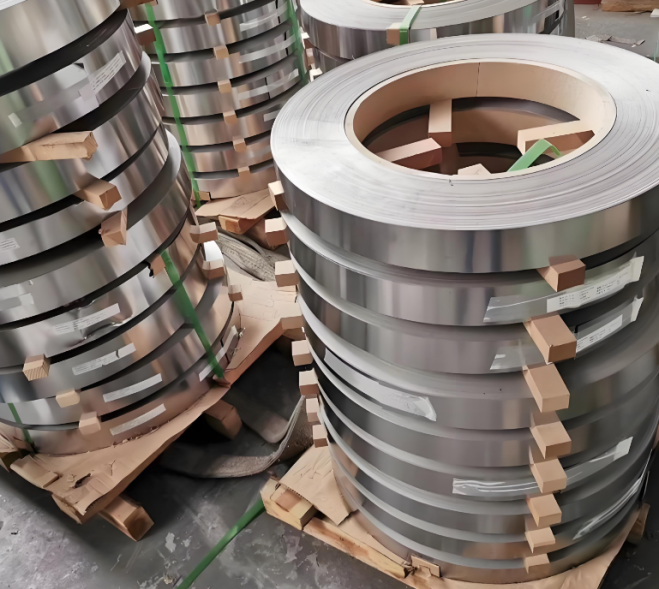
Izejvielu izvēle: Izplatītākie materiāli ir nerūsējošais tērauds (piemēram, 304, 316), oglekļa tērauds (Q235) vai cinkota tērauda sloksne, ko var izvēlēties atbilstoši korozijas izturībai, stiprībai un izmaksu prasībām.
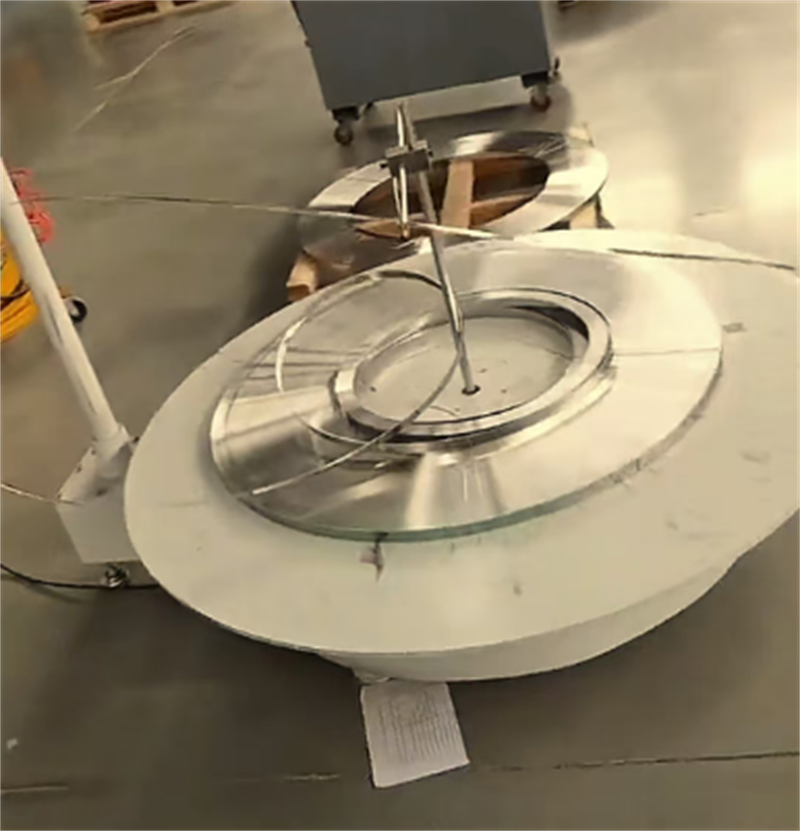
Tērauda sloksnes sagriešana: Liela tērauda sloksne tiek sagriezta vajadzīgajā platumā (piemēram, 10 mm, 12 mm) ar sagriešanas mašīnu, lai nodrošinātu izmēru precizitāti un malu līdzenumu.
2. Štancēšana
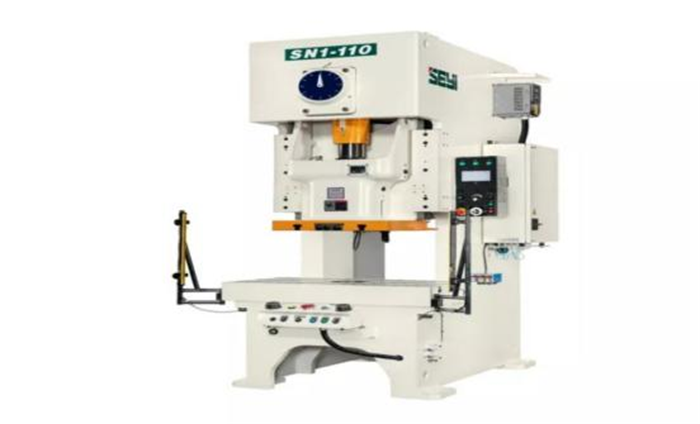
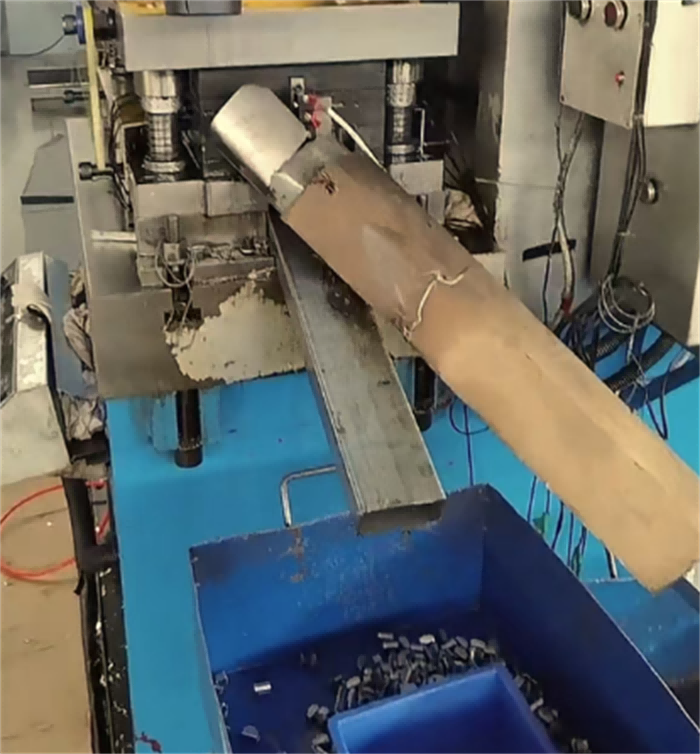
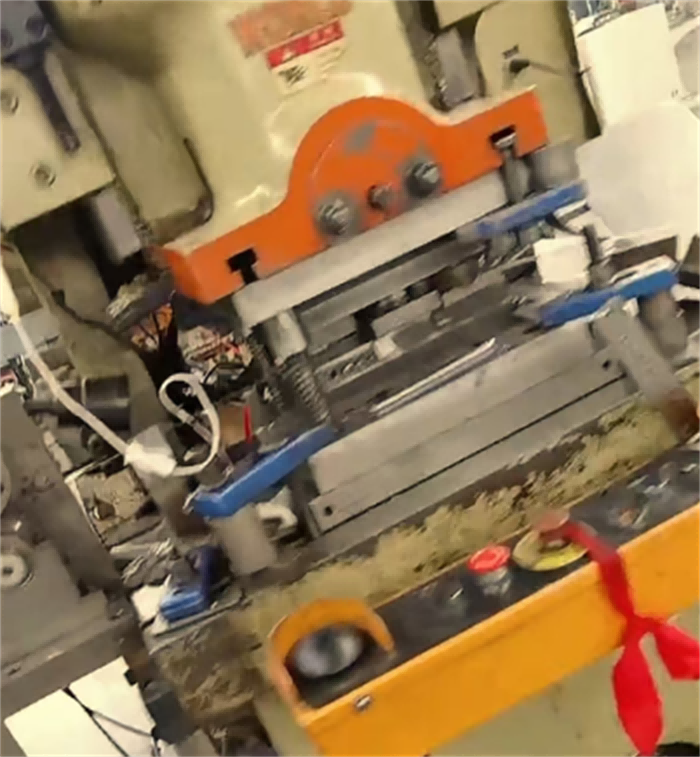
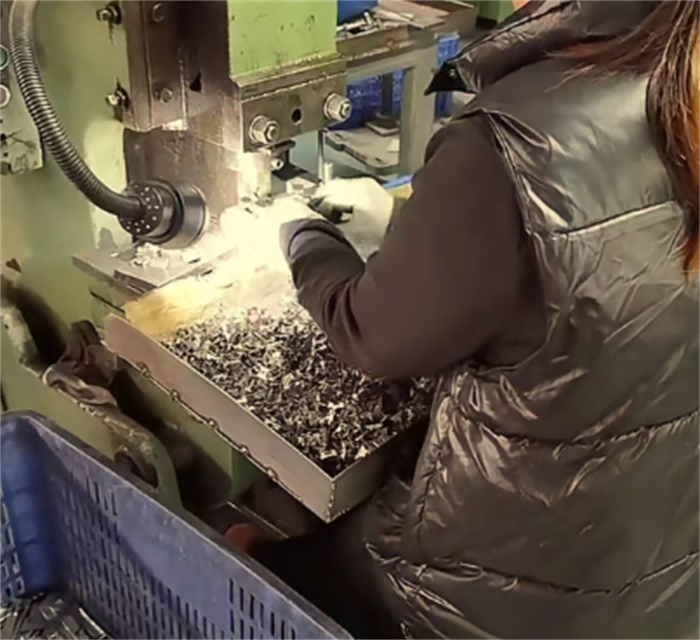
Štancēšanas veidnes dizains: Izstrādājiet veidni atbilstoši kakla skavas tipam (piemēram, tārpa tipam, skrūves tipam), lai izspiestu kakla skavas korpusu (tērauda lenti), bloķēšanas ausi, vītņotu caurumu un citas konstrukcijas.
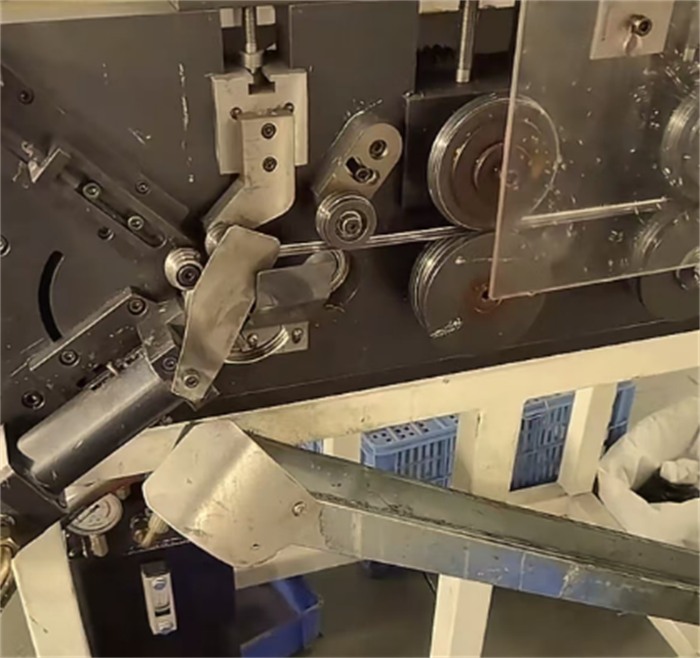
Tērauda lentes štancēšana: Izmantojiet perforatoru un nepārtrauktas darbības matricu, lai iespiestu tērauda lenti gredzenveida lentē ar zobu rakstiem (lai uzlabotu berzi) un apstrādātu bloķēšanas mehānismu (piemēram, tārpu zobratu rievas vai skrūvju caurumus).
3. Metināšana
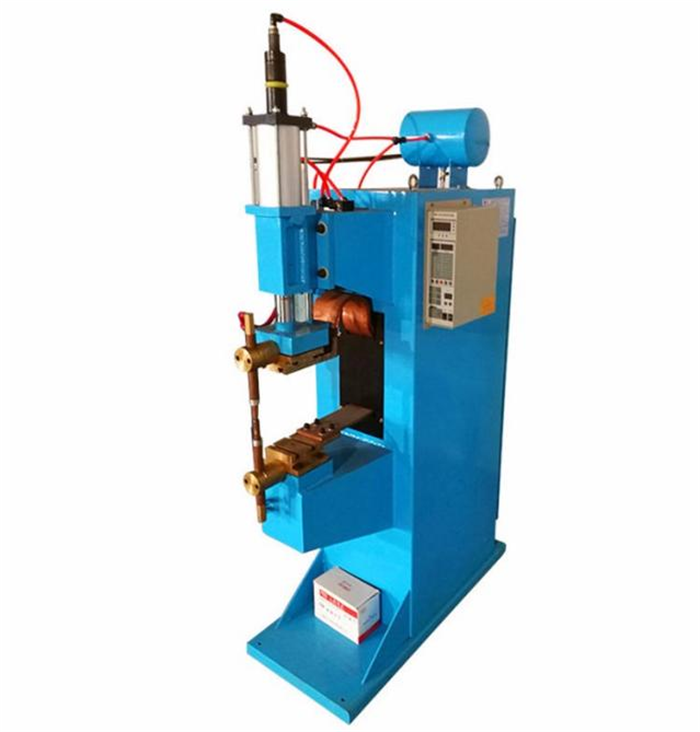
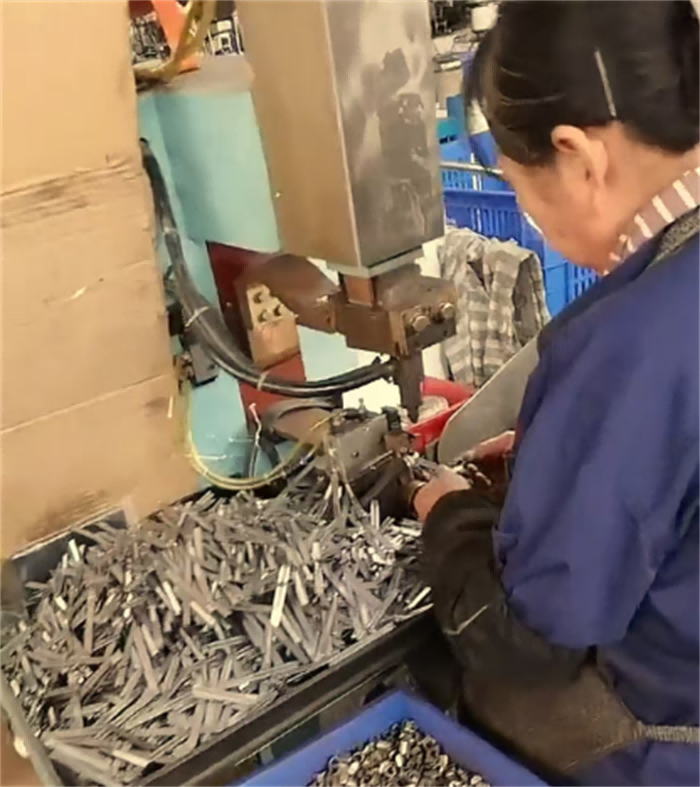
Punktmetināšana/lāzera metināšana: Bloķēšanas mehānisms (piemēram, tārpa ligzda, skrūves pamatne) tiek metināts un piestiprināts pie tērauda sloksnes, lai nodrošinātu metinājuma izturību un bezatgriezumu veidošanos.
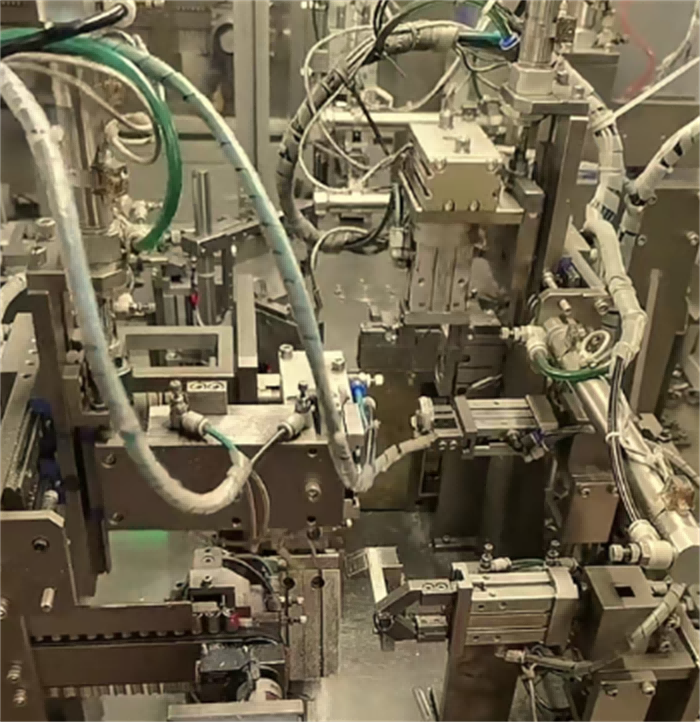
Automatizēta metināšana: augstas precizitātes kakla skavas tiek metinātas ar robotizētu lāzeru, lai uzlabotu efektivitāti un konsekvenci.
4. Virsmas apstrāde
Galvanizācija/izsmidzināšana: Oglekļa tērauda materiāli ir jāapstrādā, lai novērstu rūsēšanu, piemēram, cinkojot (baltais cinks, krāsainais cinks), niķelējot vai izsmidzināšanu ar epoksīdsveķiem.
Pasivācijas apstrāde: Nerūsējošā tērauda šļūteņu skavas tiek pasivētas ar kodināšanu, lai uzlabotu izturību pret koroziju.
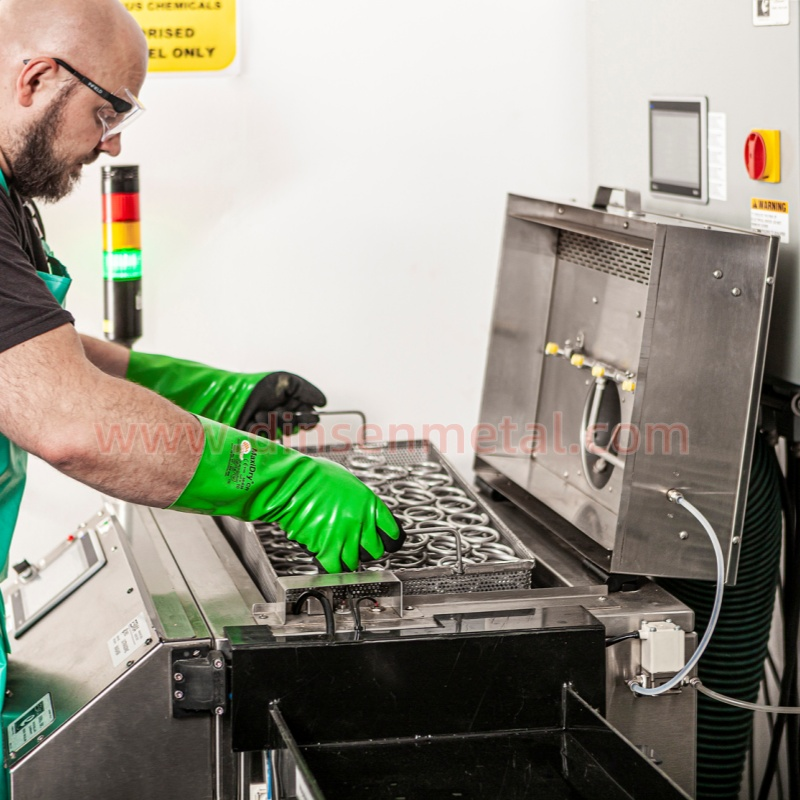
Pasivācijas apstrāde
5. Montāža un bloķēšana
Tārpa tipa kakla skava: uzstādiet tārpa zobrata komplektu, nostipriniet tārpa sēdekli ar kniedēm vai metinot, lai nodrošinātu vienmērīgu rotāciju.
Skrūvju tipa kakla skava: urbiet un pieskrūvējiet caurumus abos tērauda lentes galos, uzstādiet skrūves un uzgriežņus un kalibrējiet vītnes atbilstības precizitāti.
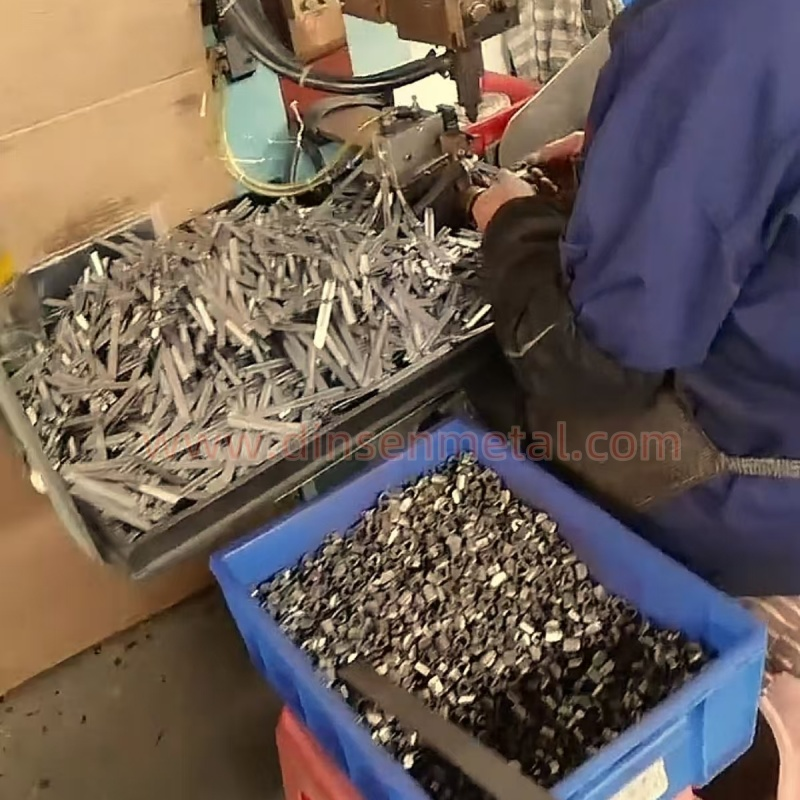
6. Kvalitātes pārbaude
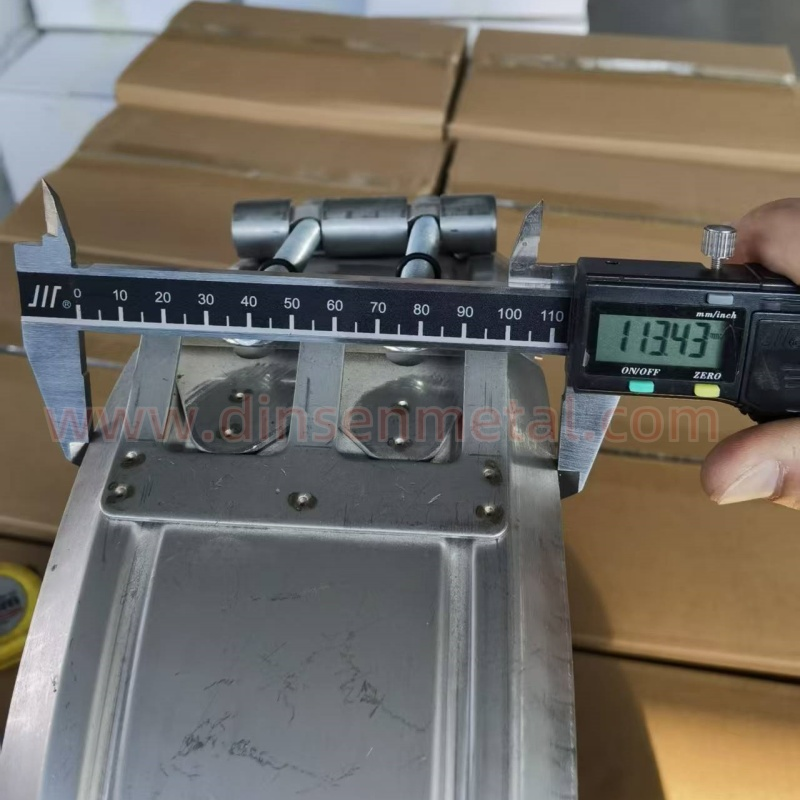
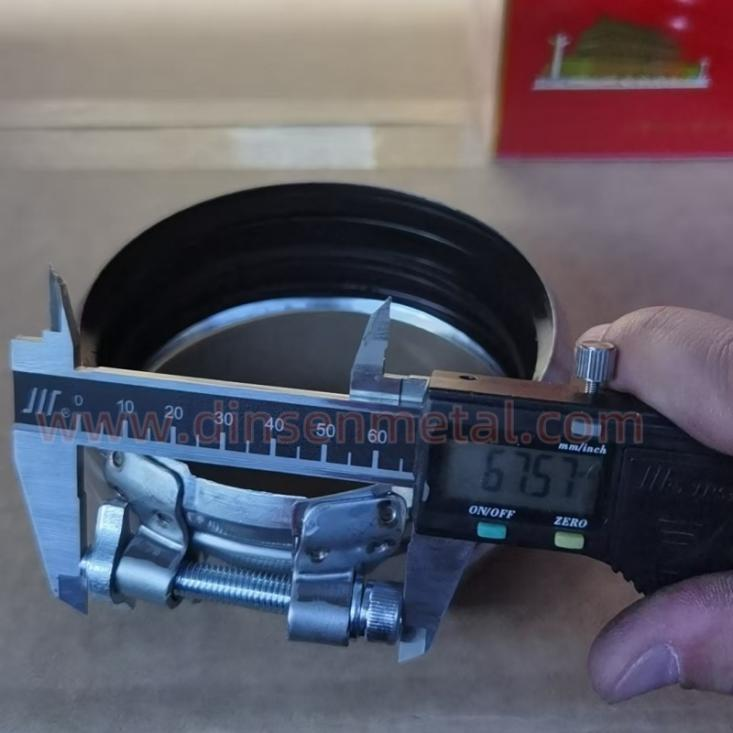
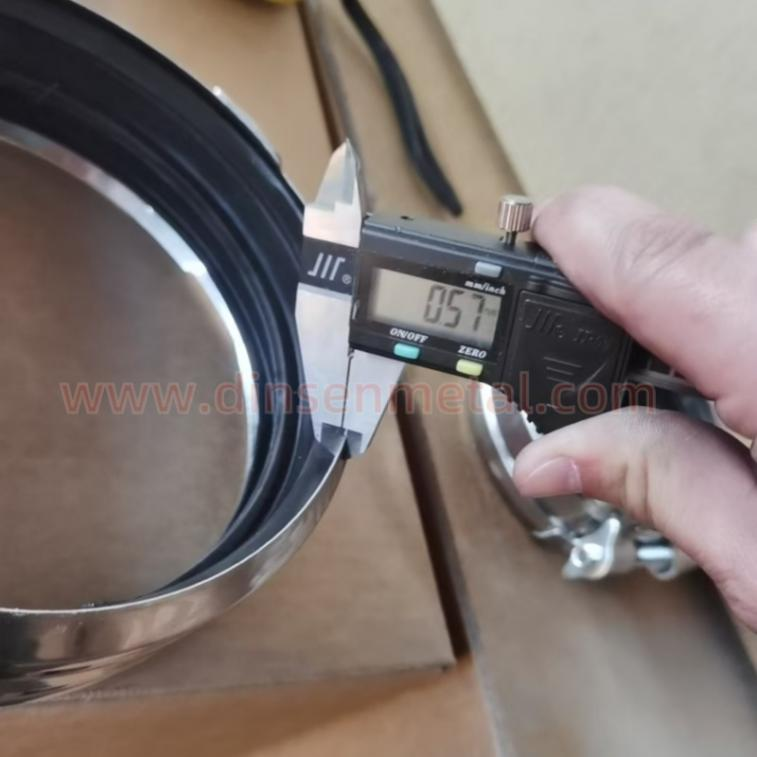
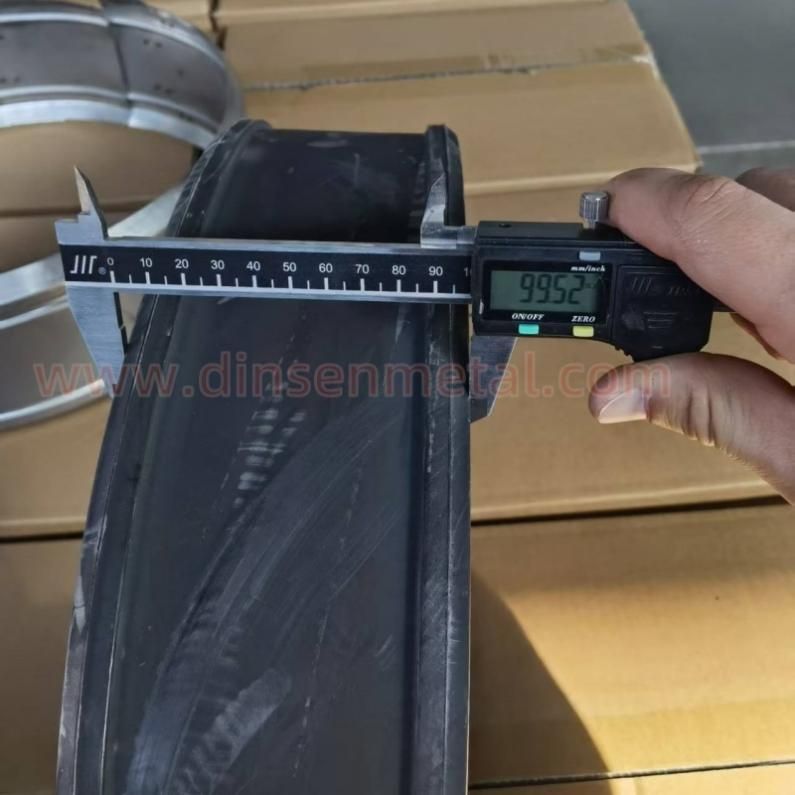
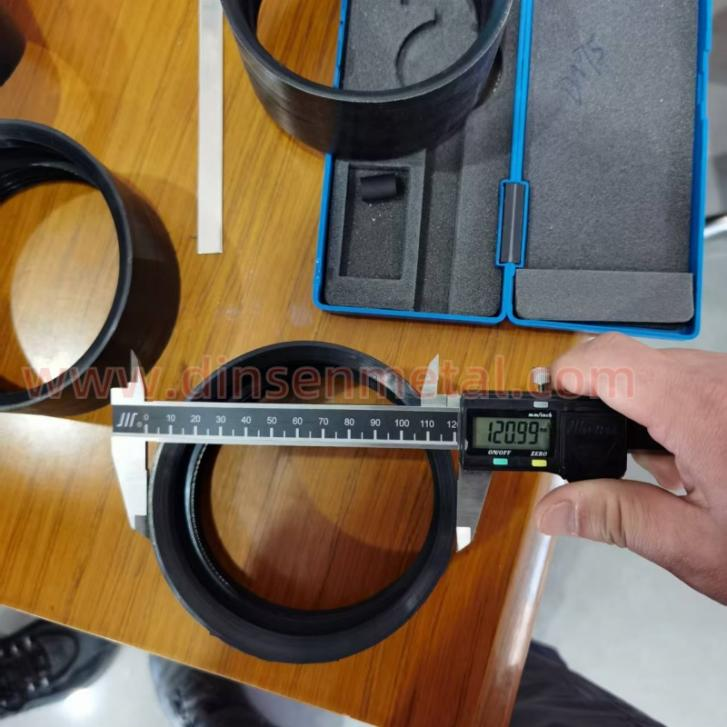
Izmēru noteikšana: Izmantojiet suportus un projektorus, lai izmērītu kakla skavas iekšējo diametru, tērauda lentes biezumu un bloķēšanas mehānisma pozīciju.
Izturības pārbaude: Izmantojiet stiepes pārbaudes mašīnu, lai pārbaudītu kakla skavas iespīlēšanas spēku (piemēram, stiepes izturību ≥ 500 MPa) un bloķēšanas mehānisma izturību.
Korozijas izturības tests: sāls izsmidzināšanas tests (piemēram, 48–96 stundas), lai pārbaudītu pārklājuma vai pasivācijas efektu
7. Iepakošana
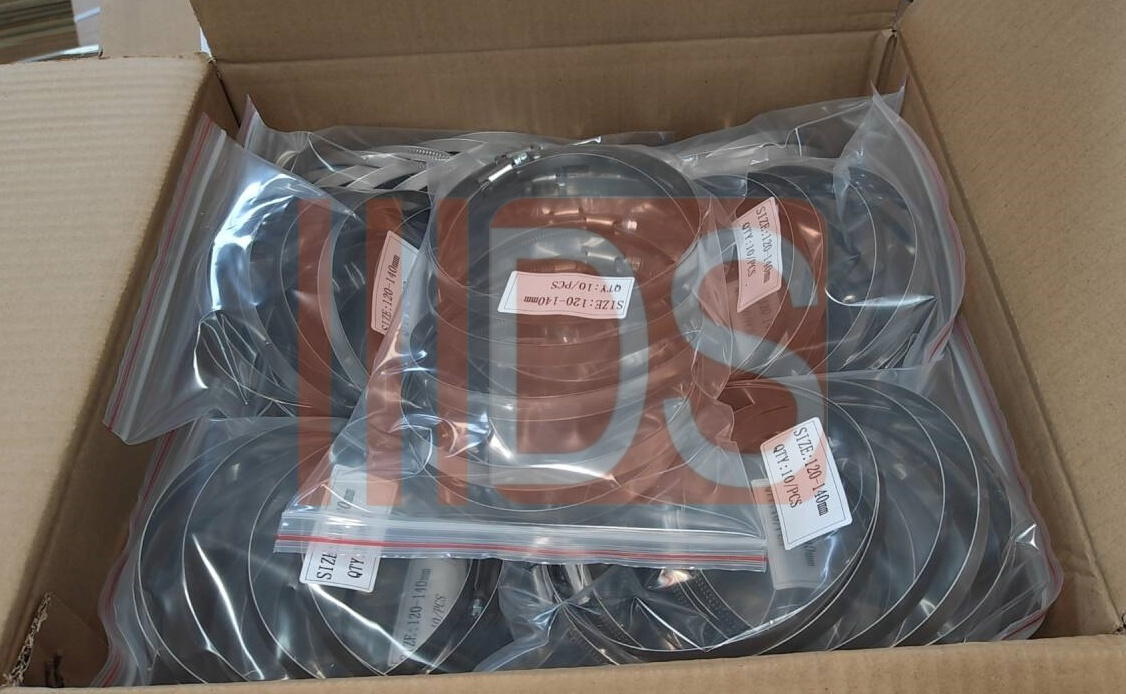
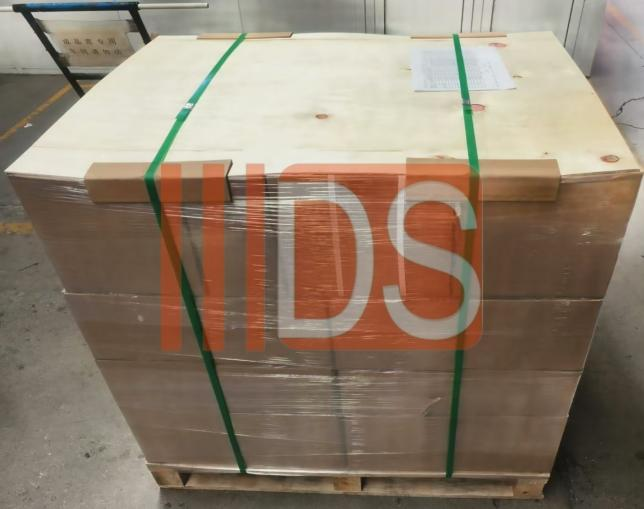
Kartona iepakojums vai plastmasas maisiņš, lai novērstu rūsēšanu transportēšanas un uzglabāšanas laikā.
Klasifikācija un identifikācija: Iepakot pēc specifikācijas un materiāla, norādot modeli, partiju un ražošanas datumu.